Áp suất là một trong những thông số quan trọng nhất khi vận hành máy nén khí trục vít. Cài đặt áp suất quá thấp có thể khiến thiết bị sử dụng khí nén không đủ áp, ảnh hưởng đến dây chuyền sản xuất. Ngược lại, đặt áp suất quá cao không những không giải quyết được vấn đề nếu nguyên nhân nằm ở lưu lượng hoặc đường ống mà còn có thể làm tăng mức tiêu thụ năng lượng và gây áp lực không cần thiết lên hệ thống.
Tuy nhiên, cách chỉnh áp máy nén khí trục vít không đơn giản là tìm một con số trên màn hình rồi tăng hoặc giảm vài bar.
Muốn chỉnh đúng, trước hết phải hiểu máy đang điều khiển áp suất theo phương thức nào, đâu là áp suất đặt, đâu là áp suất Load/Unload và áp suất thực tế tại điểm sử dụng đang là bao nhiêu.
Trong thực tế sửa chữa và bảo trì máy nén khí, chúng tôi thường gặp trường hợp nhà máy thấy áp suất cuối đường ống thấp nên yêu cầu kỹ thuật viên tăng áp suất máy. Nhưng sau khi kiểm tra, nguyên nhân thực sự lại nằm ở lọc khí bị nghẹt, đường ống nhỏ, rò rỉ khí, máy sấy hoặc bộ lọc gây sụt áp, hay máy nén không còn đủ lưu lượng.
Vì vậy, bài viết này tập trung vào cách tiếp cận đúng kỹ thuật: hiểu áp suất → xác định kiểu điều khiển → chỉnh đúng thông số → kiểm tra toàn hệ thống → chỉ tăng áp khi thực sự cần thiết.

Tại sao chỉnh áp máy nén khí trục vít lại quan trọng
I. HIỂU ĐÚNG VỀ ÁP SUẤT MÁY NÉN KHÍ TRƯỚC KHI CHỈNH
Trước khi tìm cách chỉnh áp máy nén khí, cần phân biệt ít nhất ba khái niệm:
• Áp suất cài đặt trên máy.
• Áp suất tại đầu ra máy nén.
• Áp suất thực tế tại điểm sử dụng.
Ba giá trị này có thể khác nhau đáng kể.
Ví dụ, máy nén được cài đặt để duy trì khoảng 7 bar tại đầu ra. Nhưng từ máy đến khu vực sản xuất có máy sấy, bộ lọc, van, đường ống và nhiều điểm nối. Nếu toàn bộ hệ thống gây sụt áp 0,8 bar thì thiết bị cuối đường ống có thể chỉ còn khoảng 6,2–6,3 bar khi nhu cầu khí cao.
Trong trường hợp này, nếu chỉ nhìn áp suất tại điểm cuối rồi tăng áp máy lên 8 bar thì chưa chắc đã giải quyết được nguyên nhân gốc.
Áp suất cài đặt là gì?
Áp suất cài đặt, hay pressure setpoint, là mức áp suất mà bộ điều khiển của máy sử dụng làm mục tiêu vận hành.
Tùy loại máy và phương thức điều khiển, máy có thể duy trì áp suất bằng cách:
• Chạy có tải/không tải.
• Điều chỉnh van hút hoặc van điều tiết.
• Điều chỉnh tốc độ động cơ đối với máy VSD.
• Phối hợp nhiều máy thông qua bộ điều khiển trung tâm.
Do đó, không thể áp dụng một cách chỉnh áp giống nhau cho mọi máy nén khí trục vít.
Áp suất trên máy có phải áp suất tại điểm sử dụng?
Không.
Đây là một trong những điểm cần đặc biệt lưu ý khi xử lý hiện tượng “thiếu áp”.
Áp suất có thể bị giảm qua:
• Bộ lọc khí.
• Máy sấy khí.
• Van và phụ kiện.
• Đường ống.
• Các đoạn ống mềm.
• Co, cút và điểm nối.
• Thiết bị sử dụng khí.
• Lưu lượng khí đi qua hệ thống tại từng thời điểm.
Vì vậy, khi khách hàng phản ánh “máy nén khí không đủ áp”, kỹ thuật viên không nên ngay lập tức tăng pressure setting.
Cần đo áp suất tại nhiều vị trí để xác định áp suất bị mất ở đâu.
II. MÁY NÉN KHÍ TRỤC VÍT CÓ NHỮNG THÔNG SỐ ÁP SUẤT NÀO CẦN CHỈNH?
Đối với máy nén khí trục vít, đặc biệt là dòng máy fixed-speed sử dụng điều khiển Load/Unload, có hai mức áp suất rất quan trọng.
Load pressure – áp suất máy vào tải
Đây là mức áp suất khi hệ thống giảm xuống và máy bắt đầu cấp khí trở lại.
Có thể hiểu đơn giản:
Áp suất giảm xuống → máy nhận lệnh Load → máy bắt đầu nén khí.
Ví dụ minh họa:
• Load: 6,5 bar
• Unload: 7,5 bar
Khi áp suất hệ thống giảm xuống khoảng 6,5 bar, máy sẽ chuyển sang trạng thái có tải để bổ sung khí.
Unload pressure – áp suất máy ra tải
Khi áp suất đạt đến mức Unload, máy sẽ ngừng nén trực tiếp vào hệ thống hoặc chuyển sang trạng thái không tải tùy thiết kế điều khiển.
Ví dụ:
• Load: 6,5 bar
• Unload: 7,5 bar
Khoảng chênh giữa hai mức này được gọi là pressure band.
Điều quan trọng là không nên tùy tiện thu hẹp khoảng Load/Unload chỉ với mục đích giữ áp suất “sát” một giá trị.
Nếu khoảng điều khiển quá hẹp so với đặc tính tiêu thụ khí của hệ thống, máy có thể Load/Unload liên tục. Việc đóng cắt quá thường xuyên có thể làm giảm hiệu quả vận hành và tăng mức độ hao mòn của một số bộ phận.
Đối với máy nén khí VSD thì sao?
Máy VSD có nguyên lý khác.
Thay vì đơn giản chuyển qua lại giữa hai trạng thái Load và Unload, bộ điều khiển có thể thay đổi tốc độ động cơ để điều chỉnh lượng khí sản xuất theo nhu cầu.
Khi nhu cầu khí giảm, tốc độ động cơ có thể giảm.
Khi nhu cầu tăng, tốc độ có thể tăng để đáp ứng lưu lượng cần thiết.
Vì vậy, khi chỉnh áp cho máy VSD, cần xem đúng tài liệu và logic điều khiển của model cụ thể. Không nên lấy cách chỉnh áp của một máy fixed-speed áp dụng nguyên xi cho máy VSD.
III. CÁCH CHỈNH ÁP MÁY NÉN KHÍ TRỤC VÍT THEO TỪNG KIỂU ĐIỀU KHIỂN
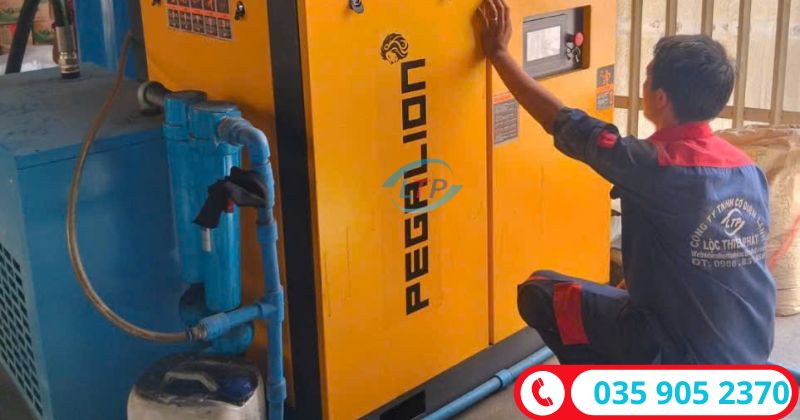
Kỹ thuật viên đang chỉnh áp máy nén khí.
Không có một thao tác duy nhất áp dụng cho tất cả máy nén khí trục vít.
Cách chỉnh phụ thuộc vào model, bộ điều khiển, loại cảm biến áp suất và phương thức điều khiển của máy.
Trường hợp 1: Máy có màn hình điều khiển điện tử
Nhiều máy nén khí hiện nay cho phép thiết lập pressure setpoint trực tiếp trên bộ điều khiển.
Thông thường kỹ thuật viên cần xác định:
1. Mức áp suất mục tiêu.
2. Áp suất tối thiểu cần thiết tại điểm sử dụng.
3. Khoảng sụt áp của hệ thống.
4. Giới hạn áp suất cho phép của máy.
5. Chế độ điều khiển đang sử dụng.
Sau đó mới điều chỉnh pressure setpoint theo hướng dẫn của nhà sản xuất.
Không nên thay đổi thông số bảo vệ hoặc các tham số điều khiển quan trọng nếu không hiểu rõ chức năng của chúng.
Trường hợp 2: Máy fixed-speed sử dụng Load/Unload
Với máy dạng này, cần xác định rõ:
Load pressure → Unload pressure → pressure band.
Ví dụ hệ thống cần duy trì áp suất khoảng 7 bar và thiết bị sử dụng vẫn hoạt động ổn định trong khoảng áp suất cho phép, có thể thiết lập vùng điều khiển phù hợp với đặc tính của máy.
Nhưng con số cụ thể không thể áp dụng chung cho tất cả thương hiệu và model.
Thông số phải nằm trong giới hạn vận hành mà nhà sản xuất quy định.
Trường hợp 3: Máy sử dụng pressure switch hoặc bộ điều khiển cơ
Một số máy hoặc hệ thống cũ có thể sử dụng pressure switch để điều khiển.
Trong trường hợp này, kỹ thuật viên có thể gặp các vít hoặc cơ cấu điều chỉnh liên quan đến điểm đóng/cắt áp suất.
Tuyệt đối không nên mặc định rằng:
“Vặn theo chiều kim đồng hồ là tăng áp, vặn ngược là giảm áp.”
Cách này có thể đúng với một số loại pressure switch nhất định nhưng không phải nguyên tắc áp dụng cho mọi thiết bị.
Muốn điều chỉnh chính xác phải xác định đúng model pressure switch và thực hiện theo tài liệu kỹ thuật của nhà sản xuất.
Quy trình an toàn khi chỉnh áp
Nếu cần can thiệp vào pressure switch, đường điều khiển hoặc các bộ phận bên trong tủ máy, cần thực hiện đúng quy trình an toàn:
• Ngắt nguồn điện theo quy định.
• Cô lập thiết bị nếu cần.
• Xả áp tại vị trí phù hợp.
• Kiểm tra tình trạng năng lượng còn tồn.
• Chỉ điều chỉnh khi đã xác định đúng bộ phận.
• Không vô hiệu hóa các thiết bị bảo vệ áp suất hoặc nhiệt độ.
• Sau khi chỉnh phải chạy thử và kiểm tra lại áp suất thực tế.
Với máy đang có cảnh báo nhiệt độ cao, áp suất dầu bất thường, lỗi motor, lỗi đầu nén hoặc lỗi cơ khí, không nên tăng áp suất cài đặt để cố ép máy tiếp tục vận hành.
Đó không phải là sửa lỗi mà chỉ có thể làm vấn đề nghiêm trọng hơn.
4. NÊN CHỈNH ÁP MÁY NÉN KHÍ BAO NHIÊU BAR LÀ PHÙ HỢP?
Đây là câu hỏi rất nhiều nhà máy đặt ra.
Nhưng câu trả lời chính xác không phải lúc nào cũng là 7 bar, 8 bar hay 10 bar.
Áp suất phù hợp phải được xác định từ yêu cầu thực tế của thiết bị sử dụng khí và khả năng của toàn bộ hệ thống.
Không nên lấy áp suất tối đa của máy làm áp suất vận hành
Ví dụ trên nameplate hoặc tài liệu máy thể hiện máy có thể vận hành ở một mức áp suất cao hơn.
Điều đó không có nghĩa nhà máy nên cài máy chạy liên tục ở mức cao nhất.
Áp suất vận hành cần được lựa chọn dựa trên:
• Áp suất yêu cầu của thiết bị sử dụng.
• Áp suất tối thiểu tại điểm dùng.
• Sụt áp của bộ lọc.
• Sụt áp của máy sấy.
• Sụt áp đường ống.
• Khoảng cách từ phòng máy đến dây chuyền.
• Lưu lượng tiêu thụ.
• Dung tích bình chứa.
• Chế độ điều khiển của máy.
• Khả năng đáp ứng lưu lượng của máy nén.
Ví dụ thực tế
Giả sử một dây chuyền cần tối thiểu khoảng 6,5 bar tại điểm sử dụng.
Nếu hệ thống từ máy nén đến điểm dùng bị mất khoảng 0,7 bar khi tải cao, thì máy phải cung cấp áp suất đủ để sau các tổn thất đó, điểm sử dụng vẫn đạt yêu cầu.
Nhưng trước khi tăng áp suất máy, cần xác định 0,7 bar sụt áp đó có thực sự cần thiết hay không.
Nếu nguyên nhân là:
• Lọc bị nghẹt.
• Đường ống quá nhỏ.
• Van chưa mở hoàn toàn.
• Ống mềm có tiết diện nhỏ.
• Bộ lọc có chênh áp cao.
• Máy sấy hoạt động bất thường.
thì sửa nguyên nhân sẽ tốt hơn tăng pressure setting.
Áp suất cao không đồng nghĩa hệ thống tốt hơn
Đây là một quan niệm khá phổ biến:
“Thiếu áp thì cứ tăng thêm 1 bar cho chắc.”
Trong thực tế, tăng áp suất vận hành có thể làm tăng nhu cầu năng lượng tùy cấu hình máy và phương thức điều khiển. Mức ảnh hưởng cụ thể phụ thuộc vào loại máy, chế độ tải, lưu lượng, áp suất làm việc và toàn bộ hệ thống.
Vì vậy, nguyên tắc nên là:
Cài áp suất ở mức thấp nhất nhưng vẫn đáp ứng ổn định yêu cầu thực tế của dây chuyền.
Đây là tư duy quan trọng khi tối ưu hệ thống khí nén.
V. CHỈNH ÁP NHƯNG MÁY VẪN KHÔNG ĐỦ ÁP: KIỂM TRA GÌ TRƯỚC?
Nếu đã chỉnh pressure setting nhưng áp suất vẫn không đạt, đừng tiếp tục tăng áp suất một cách máy móc.
Hãy xác định xem vấn đề thuộc về áp suất hay lưu lượng.
Máy nén khí có thực sự tạo đủ lưu lượng?
Một máy có thể đạt áp suất ở điều kiện tải nhất định nhưng khi nhu cầu tăng cao lại không đáp ứng đủ lưu lượng.
Khi đó, áp suất hệ thống sẽ giảm.
Nguyên nhân có thể liên quan đến:
• Lọc gió bẩn.
• Van hút hoạt động không đúng.
• Van điều khiển có vấn đề.
• Bộ tách dầu bị nghẹt.
• Đầu nén xuống cấp.
• Nhiệt độ vận hành quá cao.
• Hệ thống làm mát kém.
• Động cơ hoặc truyền động có vấn đề.
• Thiết bị phụ trợ làm ảnh hưởng đến khả năng vận hành.
Nếu hiện tượng chính là lưu lượng giảm, việc tăng pressure setting không giải quyết được gốc rễ.
Khi đó cần kiểm tra nguyên nhân lưu lượng máy nén khí trục vít bị giảm trước khi tiếp tục thay đổi áp suất.
Kiểm tra lọc gió
Lọc gió bị bẩn làm hạn chế lượng không khí đi vào đầu nén.
Tùy thiết kế máy, tình trạng này có thể làm máy giảm khả năng đáp ứng lưu lượng hoặc ảnh hưởng đến chế độ vận hành.
Đây là một trong những hạng mục cần kiểm tra tương đối sớm khi máy có biểu hiện yếu.
Kiểm tra van hút
Van hút và hệ thống điều khiển đầu vào có vai trò quan trọng trong quá trình điều chỉnh công suất máy.
Nếu van hút không mở đúng, phản hồi điều khiển không chính xác hoặc cơ cấu bị kẹt, máy có thể không đạt được khả năng nén như bình thường.
Kiểm tra bộ tách dầu
Bộ tách dầu có chênh áp cao có thể ảnh hưởng đến hiệu suất vận hành.
Nếu bộ tách đã đến giới hạn sử dụng hoặc bị nghẹt, cần xử lý theo tình trạng thực tế và khuyến cáo của nhà sản xuất.
Kiểm tra hệ thống làm mát
Nhiệt độ dầu và nhiệt độ đầu nén có ảnh hưởng trực tiếp đến điều kiện vận hành.
Két giải nhiệt bẩn, thiếu lưu lượng gió, nhiệt độ môi trường cao hoặc hệ thống làm mát không hiệu quả có thể khiến máy hoạt động không ổn định.
Nếu máy thường xuyên có nhiệt độ cao, không nên chỉ tập trung vào việc chỉnh áp.
Kiểm tra sụt áp trên đường ống
Đây là phần rất dễ bị bỏ qua.
Nên đo áp suất theo từng vị trí:
Đầu ra máy nén → sau máy sấy → sau bộ lọc → đường ống chính → điểm sử dụng.
Nếu áp suất giảm mạnh ở một vị trí cụ thể, hãy tập trung kiểm tra thiết bị hoặc đoạn đường ống tại vị trí đó.
Kiểm tra rò rỉ khí
Một hệ thống có nhiều điểm rò rỉ sẽ khiến máy phải sản xuất thêm khí để bù lượng khí thất thoát.
Nếu nhu cầu thực tế của nhà máy thấp nhưng máy vẫn thường xuyên chạy tải, cần kiểm tra cả hệ thống phân phối khí.
Phân biệt “không lên áp” và “không đủ lưu lượng”
Đây là hai vấn đề khác nhau.
Không lên áp: máy không đạt được mức áp suất mong muốn ngay cả khi điều kiện tải phù hợp.
Không đủ lưu lượng: máy có thể tạo áp nhưng khi nhu cầu sử dụng tăng, lượng khí không đủ khiến áp suất tụt.
Nếu không phân biệt hai hiện tượng này, kỹ thuật viên rất dễ xử lý sai hướng.
VI. NHỮNG LỖI THƯỜNG GẶP KHI TỰ CHỈNH ÁP MÁY NÉN KHÍ
Chỉ nhìn đồng hồ trên máy
Đồng hồ trên máy chỉ phản ánh một vị trí đo.
Nếu nhà máy đang gặp vấn đề tại cuối đường ống, cần đo tại điểm sử dụng để biết chính xác áp suất thực tế.
Cài áp suất càng cao càng tốt
Đây là sai lầm phổ biến.
Áp suất cao hơn mức cần thiết không đồng nghĩa dây chuyền hoạt động tốt hơn. Nếu thiết bị đã đáp ứng ở áp suất thấp hơn thì việc duy trì áp suất cao có thể tạo ra chi phí năng lượng không cần thiết.
Tăng áp khi máy không đủ lưu lượng
Nếu máy đang thiếu lưu lượng, tăng áp suất cài đặt không làm đầu nén tạo thêm lưu lượng một cách thần kỳ.
Cần xác định nguyên nhân giảm công suất trước.
Thu hẹp Load/Unload quá mức
Mục đích của việc điều chỉnh pressure band là để máy vận hành phù hợp với hệ thống, không phải để áp suất dao động quanh một giá trị cực kỳ nhỏ.
Nếu máy liên tục Load/Unload, cần xem lại:
• Pressure band.
• Dung tích bình chứa.
• Nhu cầu khí.
• Chế độ điều khiển.
• Cách phối hợp giữa các máy.
Chỉnh thông số khi chưa xác định model
Hai máy cùng công suất 50HP chưa chắc có cùng cách điều khiển.
Khác thương hiệu, khác controller, khác thiết kế đầu nén và khác phương thức điều khiển có thể dẫn đến cách thiết lập thông số khác nhau.
Vì vậy, khi chỉnh áp cần xác định:
• Thương hiệu.
• Model máy.
• Công suất.
• Áp suất định mức.
• Kiểu điều khiển.
• Controller đang sử dụng.
• Tài liệu kỹ thuật của máy.
Bỏ qua các thiết bị phía sau máy
Máy nén chỉ là một phần của hệ thống khí nén.
Nếu máy sấy, bộ lọc hoặc đường ống gây sụt áp lớn thì chỉnh áp trên máy chỉ là giải pháp tạm thời.
Một hệ thống tốt phải được nhìn từ nguồn khí → xử lý khí → bình chứa → đường ống → thiết bị sử dụng.
Khi nào nên gọi kỹ thuật viên?
Nếu máy có các hiện tượng như:
• Áp suất tăng rất chậm.
• Không đạt áp suất cài đặt.
• Áp suất tụt mạnh khi dây chuyền chạy tải.
• Máy Load/Unload liên tục.
• Máy báo nhiệt độ cao.
• Có tiếng ồn hoặc rung bất thường.
• Có dầu trong đường khí bất thường.
• Máy tiêu thụ điện tăng nhưng hiệu suất giảm.
• Áp suất giữa đầu máy và cuối đường ống chênh lệch lớn.
thì không nên chỉ tiếp tục thay đổi thông số áp suất.
Cần kiểm tra tổng thể hệ thống để xác định nguyên nhân.
Nếu vấn đề nằm ở thiết bị hoặc đầu nén, có thể cần thực hiện sửa chữa máy nén khí trục vít thay vì tiếp tục điều chỉnh pressure setting.
---> CHỈNH ÁP ĐÚNG KHÔNG PHẢI LÀ CÀI ÁP CAO NHẤT
Cách chỉnh áp máy nén khí trục vít đúng kỹ thuật bắt đầu từ việc hiểu hệ thống chứ không phải chỉ thay đổi một con số trên màn hình.
Trước khi chỉnh, cần xác định:
Máy đang dùng kiểu điều khiển nào?
→ Load/Unload, modulation hay VSD?
Áp suất yêu cầu thực tế của dây chuyền là bao nhiêu?
→ Không chỉ nhìn áp suất tại đầu máy.
Hệ thống đang bị mất áp ở đâu?
→ Kiểm tra máy sấy, bộ lọc, đường ống và điểm sử dụng.
Máy có đủ lưu lượng hay không?
→ Phân biệt thiếu áp với thiếu lưu lượng.
Thông số cài đặt có nằm trong giới hạn của nhà sản xuất không?
→ Không tự ý đưa máy lên mức áp suất tối đa.
Nguyên tắc quan trọng nhất là:
Cài đặt áp suất ở mức phù hợp với nhu cầu thực tế, đồng thời kiểm soát sụt áp và lưu lượng của toàn hệ thống.
Nếu máy nén khí đang gặp tình trạng không lên áp, giảm lưu lượng, nhiệt độ cao hoặc áp suất dao động bất thường, việc chẩn đoán đúng nguyên nhân sẽ quan trọng hơn việc tiếp tục tăng áp suất cài đặt.
Lộc Thiên Phát chuyên tư vấn, kiểm tra, bảo trì và sửa chữa máy nén khí công nghiệp, hỗ trợ các dòng máy nén khí trục vít phục vụ nhà máy và xưởng sản xuất tại Đồng Nai, Bình Dương, TP.HCM và các khu vực lân cận.
Khi cần kiểm tra thực tế, nên cung cấp cho kỹ thuật viên thương hiệu, model máy, công suất, áp suất hiện tại, tình trạng Load/Unload và hiện tượng xảy ra khi dây chuyền tăng tải. Những thông tin này giúp quá trình kiểm tra nhanh và chính xác hơn.
VII. Câu hỏi thường gặp
7.1. Chỉnh áp máy nén khí trục vít có phải cứ tăng áp là máy mạnh hơn không?
Không. Nếu nguyên nhân là thiếu lưu lượng, lọc nghẹt, van hút, bộ tách dầu, đường ống hoặc rò rỉ khí thì tăng áp suất cài đặt không xử lý được nguyên nhân gốc.
7.2. Máy nén khí 50HP nên chỉnh bao nhiêu bar?
Không thể xác định chỉ dựa vào công suất 50HP. Cần xem model, FAD, áp suất định mức, nhu cầu của dây chuyền và tổn thất áp suất của hệ thống.
7.3. Load và Unload của máy nén khí là gì?
Load là mức áp suất mà máy bắt đầu cấp khí trở lại khi áp suất hệ thống giảm. Unload là mức áp suất mà máy chuyển sang trạng thái không tải khi áp suất đạt ngưỡng cài đặt.
7.4. Tại sao đã tăng áp suất máy nhưng cuối đường ống vẫn thiếu áp?
Có thể hệ thống đang bị sụt áp do bộ lọc, máy sấy, đường ống, van, ống mềm hoặc lưu lượng máy không đáp ứng đủ nhu cầu.
7.4. Máy nén khí VSD có chỉnh áp giống máy fixed-speed không?
Không hoàn toàn. Máy VSD điều chỉnh tốc độ động cơ theo nhu cầu khí và sử dụng logic điều khiển riêng. Cần thiết lập theo đúng controller và tài liệu của từng model.
7.5. Khi nào không nên tự chỉnh áp máy nén khí?
Khi máy đang báo lỗi nhiệt độ, dầu, motor, đầu nén, cơ khí hoặc có dấu hiệu bất thường. Lúc này cần xác định nguyên nhân trước thay vì thay đổi thông số để ép máy tiếp tục chạy.
Lộc Thiên Phát nhận kiểm tra, bảo trì và sửa chữa máy nén khí trục vít cho nhà máy, xưởng sản xuất. Khi cần hỗ trợ, khách hàng nên cung cấp model máy và tình trạng thực tế để kỹ thuật viên tư vấn đúng hướng.