Máy nén khí chạy liên tục nhưng áp suất khí nén không đạt yêu cầu là sự cố thường gặp tại các nhà máy sản xuất. Khi áp suất giảm, máy CNC, xy lanh khí nén, thiết bị tự động và các công đoạn sử dụng khí có thể hoạt động không ổn định, ảnh hưởng đến năng suất toàn dây chuyền.
Điều đáng chú ý là máy vẫn chạy không đồng nghĩa với việc hệ thống đang cung cấp đủ lưu lượng khí. Nguyên nhân có thể xuất phát từ khả năng tạo khí của máy nén, bộ lọc bị tắc, van hút hoặc van tải hoạt động không đúng, rò rỉ đường ống, máy sấy khí và bộ lọc đường ống gây sụt áp, hoặc nhu cầu tiêu thụ khí tăng vượt khả năng cung cấp.
Để xử lý đúng lỗi, doanh nghiệp cần xác định áp suất giảm ngay tại đầu ra máy nén hay chỉ giảm tại điểm sử dụng. Đây là bước quan trọng giúp tránh thay linh kiện không cần thiết và hạn chế thời gian dừng sản xuất.
Công ty TNHH Nhiệt Lạnh Lộc Thiên Phát cung cấp dịch vụ kiểm tra, sửa chữa và bảo dưỡng máy nén khí công nghiệp cho nhà máy tại Đồng Nai, Bình Dương, TP.HCM và các khu vực lân cận. Bài viết dưới đây trình bày cách nhận biết, kiểm tra và xác định nguyên nhân máy nén khí chạy liên tục nhưng áp suất không đủ.
I. Dấu hiệu nhận biết máy nén khí chạy liên tục nhưng không đủ áp suất
Tùy theo loại máy, bộ điều khiển và cấu hình hệ thống, sự cố có thể biểu hiện theo nhiều cách khác nhau:
- Máy nén khí chạy trong thời gian dài nhưng áp suất không đạt giá trị cài đặt.
- Máy thường xuyên chuyển sang chế độ có tải nhưng áp suất vẫn tăng rất chậm.
- Áp suất tại bình chứa đạt yêu cầu nhưng tại thiết bị sử dụng lại thấp.
- Khi nhiều máy móc cùng hoạt động, áp suất đường ống giảm rõ rệt.
- Máy phải chạy nhiều giờ hơn so với trước để đáp ứng nhu cầu sản xuất.
- Áp suất dao động liên tục, một số thiết bị đầu cuối hoạt động yếu hoặc ngừng theo chu kỳ.
- Máy báo cảnh báo liên quan đến áp suất, nhiệt độ hoặc trạng thái tải.
Các dấu hiệu trên chưa đủ để kết luận đầu nén bị hỏng. Chẳng hạn, nếu áp suất tại đầu ra máy nén vẫn đạt yêu cầu nhưng cuối đường ống bị giảm mạnh, nguyên nhân có thể nằm ở đường ống, bộ lọc, van hoặc nhu cầu sử dụng khí tại khu vực đó.
Ngược lại, nếu áp suất tại máy nén cũng không đạt dù máy đang chạy có tải, cần kiểm tra khả năng cung cấp khí của máy và các bộ phận liên quan.
Nguyên tắc chẩn đoán: đo áp suất tại nhiều vị trí trong cùng điều kiện vận hành, sau đó xác định khu vực bắt đầu xuất hiện sự suy giảm bất thường.
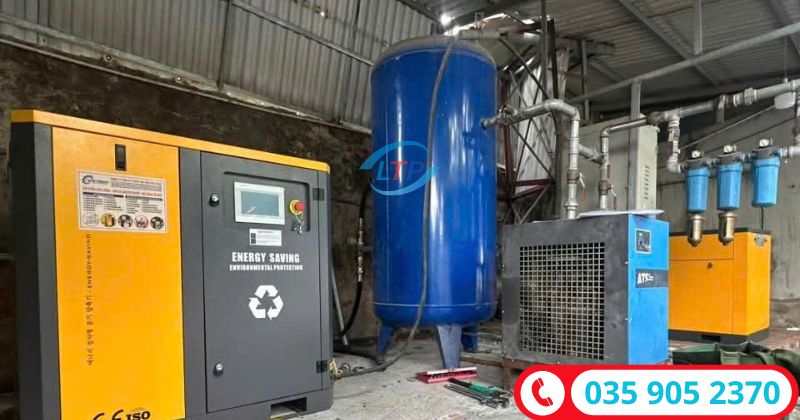
Đơn vị chuyên sửa chữa máy nén khí tại Đồng Nai.
II. Những nguyên nhân khiến máy nén khí không đủ áp suất
Nhu cầu sử dụng khí vượt khả năng cung cấp
Đây là nguyên nhân cần xem xét khi nhà máy tăng sản lượng, bổ sung máy móc hoặc có nhiều thiết bị sử dụng khí đồng thời.
Nếu tổng lưu lượng khí tiêu thụ lớn hơn lưu lượng khí mà máy nén cung cấp tại điều kiện áp suất làm việc, áp suất hệ thống sẽ giảm dù máy vẫn hoạt động liên tục.
Một số tình huống thường gặp gồm:
-
Nhà máy lắp thêm máy CNC, thiết bị đóng gói hoặc dây chuyền tự động.
-
Nhiều thiết bị cùng hoạt động vào thời điểm cao điểm.
-
Máy nén khí được lựa chọn theo nhu cầu trước đây, chưa phù hợp với tải hiện tại.
-
Hệ thống có bình tích khí hoặc phương án phân phối khí chưa phù hợp với đặc tính tiêu thụ.
Trong trường hợp này, tăng áp suất cài đặt chưa chắc giải quyết được vấn đề và có thể làm tăng điện năng tiêu thụ. Cần đánh giá lưu lượng khí thực tế, biểu đồ tải và khả năng cung cấp của hệ thống trước khi cân nhắc bổ sung máy hoặc thay đổi cấu hình.
Rò rỉ khí nén trên đường ống
Khí rò rỉ tại các khớp nối, van, ống mềm, đầu nối nhanh hoặc thiết bị sử dụng có thể làm tăng nhu cầu khí ngoài dự kiến.
Khi lượng khí thất thoát lớn, máy nén phải chạy lâu hơn để bù lượng khí mất đi. Nếu mức tiêu thụ tổng vượt khả năng cung cấp, áp suất sẽ không đạt yêu cầu.
Doanh nghiệp nên kiểm tra những vị trí có nguy cơ rò rỉ cao, đặc biệt là các mối nối đã sử dụng lâu ngày, đường ống rung động và thiết bị thường xuyên tháo lắp. Có thể sử dụng thiết bị dò rò rỉ phù hợp hoặc phương pháp kiểm tra được phê duyệt tại nhà máy.
Không nên bỏ qua những điểm rò nhỏ vì khi hệ thống vận hành liên tục, lượng khí thất thoát tích lũy có thể làm tăng đáng kể thời gian chạy tải của máy nén.
Lọc gió, lọc tách dầu hoặc bộ lọc đường ống bị tắc
Bộ lọc bị tắc có thể làm tăng chênh áp và ảnh hưởng đến hiệu quả vận hành, nhưng tác động cụ thể phụ thuộc vào vị trí lắp đặt và thiết kế máy.
- Lọc gió đầu vào: khi bị bẩn hoặc tắc, lượng khí đi vào đầu nén có thể giảm.
- Lọc tách dầu: chênh áp tăng bất thường có thể ảnh hưởng đến quá trình vận hành và làm tăng tổn thất áp suất trong máy.
- Bộ lọc khí nén sau máy: lõi lọc bẩn có thể gây sụt áp giữa đầu vào và đầu ra của bộ lọc.
- Bộ lọc đường ống hoặc van: tình trạng tắc nghẽn có thể làm giảm lưu lượng cung cấp đến các thiết bị sử dụng.
Kỹ thuật viên cần kiểm tra chênh áp qua bộ lọc theo phương pháp và giới hạn của nhà sản xuất, đồng thời đối chiếu với lịch sử thay thế lõi lọc. Không nên thay linh kiện chỉ dựa vào số giờ chạy nếu chưa đánh giá tình trạng thực tế và yêu cầu bảo dưỡng của thiết bị.
Van hút, van tải hoặc hệ thống điều khiển hoạt động bất thường
Ở máy nén khí trục vít, van hút và cơ cấu điều khiển tải có vai trò quan trọng trong việc điều chỉnh lượng khí được nén và đưa vào hệ thống.
Nếu van hút không mở đúng mức, cơ cấu tải – không tải hoạt động bất thường hoặc bộ điều khiển nhận tín hiệu sai, máy có thể chạy nhưng không cung cấp được lưu lượng khí như mong muốn.
Một số dấu hiệu cần lưu ý:
- Máy chạy nhưng áp suất tăng chậm bất thường.
- Trạng thái tải – không tải không phù hợp với áp suất thực tế.
- Áp suất hiển thị trên bộ điều khiển không khớp với thiết bị đo độc lập.
- Có cảnh báo liên quan đến cảm biến, van điều khiển hoặc biến tần.
Không phải tất cả máy nén đều sử dụng cùng cơ chế điều khiển. Việc kiểm tra cần căn cứ vào sơ đồ điện, cấu hình tải và tài liệu kỹ thuật của đúng model máy.
Đầu nén hoặc cơ cấu truyền động suy giảm hiệu suất
Nếu các nguyên nhân bên ngoài đã được loại trừ nhưng máy vẫn không tạo đủ lưu lượng hoặc áp suất theo yêu cầu, cần đánh giá tình trạng cụm đầu nén và cơ cấu truyền động.
Tùy loại máy, những vấn đề có thể gặp gồm hao mòn chi tiết bên trong đầu nén, suy giảm độ kín, dây đai trượt, khớp nối hư hỏng hoặc động cơ không đạt điều kiện vận hành cần thiết.
Đây là nhóm nguyên nhân cần kiểm tra chuyên sâu. Không nên kết luận đầu nén hỏng chỉ dựa trên dấu hiệu áp suất thấp, bởi rò rỉ khí, tắc lọc và van tải lỗi cũng có thể tạo ra biểu hiện tương tự.
III. Cách xác định chính xác vị trí gây sụt áp
Để tránh sửa chữa theo phỏng đoán, nên đo áp suất tại các vị trí đại diện trong hệ thống khi máy và dây chuyền đang vận hành ổn định.
Bước 1: Đo áp suất tại đầu ra máy nén hoặc bình chứa
Ghi nhận áp suất thực tế, giá trị cài đặt và trạng thái máy tại thời điểm đo. Cần phân biệt áp suất khi máy đang có tải với áp suất khi máy chuyển sang không tải.
Nếu áp suất tại khu vực này không đạt yêu cầu, cần kiểm tra khả năng cung cấp khí của máy, van tải, lọc và các thông số vận hành liên quan.
Bước 2: Đo áp suất sau máy sấy và bộ lọc đường ống
Nếu áp suất ở đầu ra máy nén đạt yêu cầu nhưng giảm đáng kể sau máy sấy hoặc bộ lọc, cần kiểm tra chênh áp tại từng thiết bị.
Máy sấy khí và bộ lọc không nhất thiết là nguyên nhân trong mọi trường hợp. Tuy nhiên, khi thiết bị bị tắc nghẽn, chọn sai công suất hoặc vận hành ngoài điều kiện thiết kế, tổn thất áp suất có thể tăng.
Nếu nghi ngờ máy sấy khí hoạt động bất thường, doanh nghiệp có thể tham khảo dịch vụ sửa chữa máy sấy khí công nghiệp để kiểm tra thiết bị trong tổng thể hệ thống khí nén.
Bước 3: Đo áp suất tại điểm sử dụng
Tiến hành đo tại các vị trí tiêu thụ khí quan trọng, đặc biệt là khu vực cuối đường ống hoặc những thiết bị thường xuyên báo thiếu áp.
Nếu áp suất tại đầu nguồn đạt yêu cầu nhưng áp suất tại điểm sử dụng giảm mạnh khi tải tăng, cần kiểm tra đường kính ống, chiều dài tuyến ống, co nối, van, bộ lọc cục bộ và lưu lượng tiêu thụ đồng thời.
Bước 4: Đối chiếu kết quả theo cùng điều kiện tải
Các phép đo nên được thực hiện trong khoảng thời gian gần nhau và ghi nhận trạng thái vận hành tương ứng. Nếu đo đầu nguồn khi ít thiết bị hoạt động rồi đo cuối đường ống lúc toàn bộ dây chuyền chạy tải cao, kết quả có thể không phản ánh đúng mức sụt áp của hệ thống.
Bảng dưới đây giúp định hướng kiểm tra ban đầu:
|
Kết quả đo |
Hướng kiểm tra ưu tiên |
|---|---|
|
Áp suất tại đầu ra máy nén thấp |
Lưu lượng cung cấp, van tải, lọc, điều khiển và tình trạng máy |
|
Đầu ra máy đạt, sau bộ lọc giảm mạnh |
Chênh áp bộ lọc, lõi lọc và tình trạng thiết bị xử lý khí |
|
Đầu nguồn đạt, cuối đường ống thấp |
Đường ống, van, co nối, rò rỉ và tải tiêu thụ |
|
Áp suất giảm mạnh khi nhiều máy cùng chạy |
Tổng nhu cầu khí, lưu lượng máy nén và khả năng phân phối |
|
Áp suất hiển thị bất thường so với đồng hồ đo |
Cảm biến, vị trí đo, hiệu chuẩn và hệ thống điều khiển |
Bảng này chỉ là hướng dẫn khoanh vùng. Kết luận cuối cùng phải dựa trên dữ liệu đo và cấu hình thực tế của hệ thống.
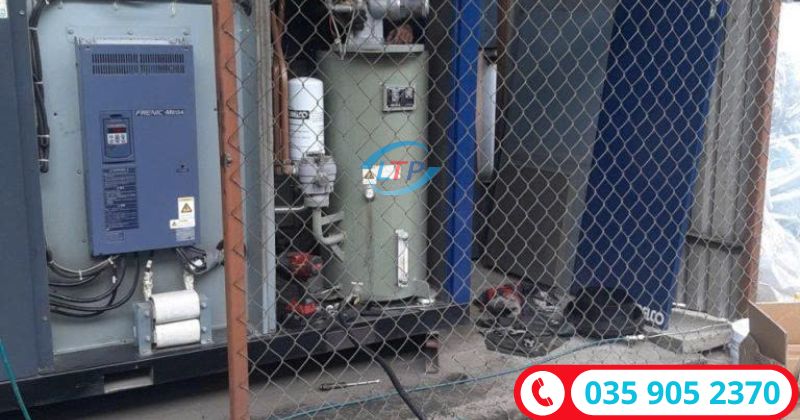
Sửa máy nén khí trục vít.
IV. Quy trình xử lý khi máy nén khí chạy liên tục nhưng áp suất không đủ
Sau khi xác định khu vực phát sinh vấn đề, kỹ thuật viên cần xử lý theo thứ tự ưu tiên để giảm thời gian dừng máy và hạn chế thay thế không cần thiết.
Bước 1 – Kiểm tra điều kiện vận hành: xác nhận áp suất cài đặt, trạng thái tải, nhiệt độ vận hành, cảnh báo trên bộ điều khiển và nhu cầu khí của nhà máy.
Bước 2 – Kiểm tra các điểm gây tổn thất áp suất: rà soát rò rỉ, van, bộ lọc, máy sấy khí và đường ống. Đo chênh áp tại các thiết bị nghi ngờ để xác định điểm gây cản trở dòng khí.
Bước 3 – Kiểm tra khả năng cung cấp của máy: đánh giá lưu lượng thực tế, hoạt động của van hút, van tải, cảm biến áp suất, biến tần nếu có và tình trạng đầu nén khi cần thiết.
Bước 4 – Khắc phục nguyên nhân đã xác nhận: sửa điểm rò, thay lõi lọc theo yêu cầu kỹ thuật, xử lý van hoặc điều khiển lỗi, sửa chữa thiết bị hư hỏng. Nếu nhu cầu sử dụng vượt công suất hệ thống, cần đánh giá phương án tối ưu tải hoặc nâng cấp phù hợp.
Bước 5 – Đo kiểm sau sửa chữa: kiểm tra lại áp suất tại đầu nguồn và điểm sử dụng trong điều kiện tải tương đương trước khi xử lý. Ghi nhận thời gian chạy tải, trạng thái máy và các thông số liên quan để đánh giá kết quả.
Trong quá trình kiểm tra, không tự ý vô hiệu hóa thiết bị bảo vệ áp suất, thay đổi giới hạn an toàn hoặc tháo các bộ phận đang chịu áp lực. Công việc trên hệ thống khí nén cần được thực hiện bởi người có chuyên môn, theo quy trình an toàn của nhà sản xuất và nhà máy.
V. Khi nào cần gọi đơn vị sửa chữa máy nén khí công nghiệp?
Doanh nghiệp nên tổ chức kiểm tra kỹ thuật khi máy nén khí liên tục không đạt áp suất cài đặt, thời gian chạy tải tăng rõ rệt, áp suất dao động bất thường hoặc đã xử lý rò rỉ và bộ lọc nhưng tình trạng không cải thiện.
Đặc biệt, nếu máy xuất hiện tiếng ồn bất thường, rung mạnh, nhiệt độ cao, cảnh báo bảo vệ hoặc dấu hiệu hư hỏng cơ khí, không nên cố vận hành kéo dài chỉ để duy trì áp suất. Cần đánh giá mức độ an toàn và thực hiện quy trình dừng máy theo hướng dẫn của nhà sản xuất khi cần thiết.
Công ty TNHH Nhiệt Lạnh Lộc Thiên Phát cung cấp dịch vụ kiểm tra, sửa chữa và bảo dưỡng máy nén khí công nghiệp, hỗ trợ đánh giá từ máy nén đến hệ thống xử lý và phân phối khí. Doanh nghiệp có thể tham khảo dịch vụ sửa chữa máy nén khí công nghiệp của Lộc Thiên Phát để tìm hiểu các hạng mục kiểm tra và xử lý sự cố.
Lộc Thiên Phát phục vụ nhà máy tại Đồng Nai, Bình Dương, TP.HCM và các khu vực lân cận. Khi liên hệ, doanh nghiệp nên cung cấp model máy, áp suất cài đặt, áp suất thực tế, tình trạng tải và vị trí đo để hỗ trợ khoanh vùng sự cố hiệu quả hơn.
Hotline: 035 905 2370
Kết luận
Máy nén khí chạy liên tục nhưng áp suất không đủ có thể do thiếu lưu lượng cung cấp, rò rỉ khí, tổn thất áp suất trên đường ống, bộ lọc bị tắc, van tải hoạt động bất thường hoặc hiệu suất máy suy giảm. Vì vậy, không nên mặc định lỗi nằm ở đầu nén hay xử lý bằng cách tăng áp suất cài đặt.
Cách tiếp cận hiệu quả là đo áp suất tại nhiều vị trí, đối chiếu điều kiện tải, xác định điểm gây suy giảm rồi mới lựa chọn phương án sửa chữa. Đây cũng là cơ sở để doanh nghiệp kiểm soát chi phí vận hành, hạn chế dừng dây chuyền và duy trì nguồn khí nén ổn định cho sản xuất.